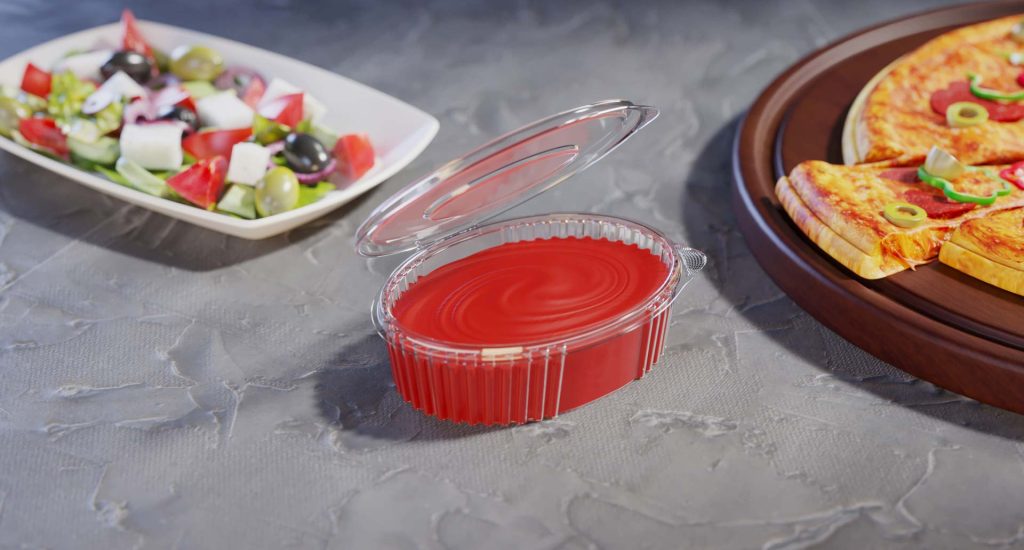

Le thermoformage est un procédé qui chauffe une feuille plastique et la plaque sur un moule par le vide ou l'air comprimé. Une fois refroidie, la pièce garde la forme du moule, et un poste de découpe la sépare de la feuille. Barquettes alimentaires, couvercles, boîtes à œufs et blisters sont des produits thermoformés typiques.
Ce guide détaille les sept étapes de production, de la bobine de feuille au carton. Vous y trouverez aussi la différence entre formage sous vide et formage sous pression, la fabrication des moules et un tableau qui compare thermoformage et injection. La dernière partie présente des exemples de la production par thermoformage que Dipack mène depuis 2008.
Qu'est-ce que le thermoformage ?
Le thermoformage consiste à mettre en forme le plastique par la chaleur : le mot réunit « thermo » (chaleur) et « formage » (mise en forme). Le fabricant chauffe d'abord une feuille thermoplastique, puis l'aspire dans un moule ou sur un moule. Une fois refroidie, la pièce garde la forme du moule ; un moule à plusieurs empreintes produit donc plusieurs barquettes à chaque cycle.
Le procédé se distingue pour les produits à paroi mince. Le secteur parle en général de thermoformage de faible épaisseur pour les feuilles de moins de 1,5 mm. Barquettes alimentaires, couvercles et blisters appartiennent à ce groupe, alors que les cuves intérieures de réfrigérateur relèvent du thermoformage de forte épaisseur.
Comment fabrique-t-on un emballage thermoformé ?
La production de barquettes alimentaires suit sept étapes : extrusion de la feuille, chauffage, formage, refroidissement, découpe, empilage et conditionnement. Sur les lignes alimentées en bobine, les étapes du chauffage à l'empilage s'enchaînent en général sur une seule thermoformeuse.
1. Extrusion : préparer la bobine de feuille
Le procédé commence avec des granulés de résine. L'extrudeuse fait fondre les granulés de PET ou de PP et pousse la matière fondue à travers une filière plate pour former une feuille continue. Des cylindres de refroidissement fixent ensuite l'épaisseur et la surface de la feuille, et un enrouleur la met en bobine.
L'épaisseur de la feuille détermine aussi l'épaisseur de paroi de la barquette. Au formage, la feuille s'étire et s'amincit, et elle ne dépasse jamais son épaisseur de départ. C'est pourquoi le fabricant choisit la feuille en calculant l'épaisseur de paroi qui restera dans l'angle le plus profond de la barquette.
2. Chauffage : amener la feuille à la température de formage
La machine déroule d'abord la feuille et l'entraîne dans le four sur des chaînes. Les résistances du four amènent ensuite la feuille à la température de formage. L'objectif principal est d'obtenir la même température en tout point de la feuille.
La température dépend surtout de la matière. Les sources donnent en général 150 à 170 °C pour le PP et, selon la source, des plages comprises entre 100 et 160 °C pour le PET amorphe (APET). Ce sont des valeurs générales, car le réglage réel dépend de l'épaisseur de la feuille, de la profondeur du moule et de la machine.
Une feuille trop chauffée s'affaisse et s'amincit trop dans les angles. Une feuille pas assez chauffée, à l'inverse, ne remplit pas complètement le moule ; elle blanchit aussi et se fissure dans les angles.
3. Formage : vide et air comprimé
La feuille ramollie passe ensuite au poste de formage. Le moule se ferme et le vide aspire l'air entre la feuille et le moule, ce qui plaque la feuille contre la surface du moule. Dans le formage sous pression, de l'air comprimé venant du côté opposé pousse aussi la feuille dans le moule.
Pour les barquettes profondes, la machine utilise souvent un poinçon d'assistance (plug assist). Le poinçon étire mécaniquement la feuille avant le formage, et la matière se répartit plus régulièrement jusqu'au fond et dans les angles.
4. Refroidissement : figer la forme
La barquette commence à refroidir dès qu'elle touche le moule. L'aluminium conduit vite la chaleur et la barquette durcit rapidement ; les canaux de refroidissement du moule maintiennent aussi sa température stable. Si la pièce quitte le moule avant d'être assez rigide, elle perd toutefois sa forme.
5. Découpe : dans le moule ou sur presse séparée
Il existe en général deux façons de séparer les barquettes refroidies de la feuille. Avec la découpe dans le moule, le couteau agit au poste même du formage, et la barquette reste exactement alignée avec la ligne de coupe.
Avec une presse séparée, la feuille passe à un poste de découpe après le formage. Un outil à lame acier ou un outil de découpe métal sur métal y découpe les barquettes. La géométrie du produit, la matière et le type de machine décident en général de la méthode adaptée.
6 et 7. Empilage et conditionnement
Les barquettes découpées passent à l'unité d'empilage, où la machine les compte et les empile. Un opérateur ou un système automatique place ensuite les piles en sachets, puis les sachets en cartons. Enfin, les cartons sont palettisés et partent à l'expédition.
À ce stade, la disposition des cartons pèse aussi sur le coût logistique. Les fiches produits Dipack, par exemple, indiquent les unités par carton, les dimensions du carton et le nombre de cartons par conteneur 40' HC et par camion. L'acheteur peut donc planifier le chargement avant de commander.
Quelle différence entre formage sous vide et formage sous pression ?
Dans le formage sous vide, seule la pression atmosphérique plaque la feuille sur le moule ; dans le formage sous pression, de l'air comprimé venant du côté opposé s'y ajoute. Le formage sous pression donne donc des angles plus nets, des détails plus précis et des tolérances plus serrées.
| Propriété | Formage sous vide | Formage sous pression |
|---|---|---|
| Force qui pousse la feuille | Vide (pression atmosphérique) | Vide et air comprimé venant du côté opposé |
| Détail et netteté des angles | Moyens | Élevés |
| Tolérance dimensionnelle typique (valeur générale) | ±0,5-1,5 mm | ±0,3-0,8 mm |
| Investissement (relatif) | Plus faible | Plus élevé |
| Adapté à | Barquettes peu profondes, blisters, formes simples | Barquettes et couvercles détaillés, zones de fermeture et d'emboîtement |
Sur les lignes d'emballage alimentaire, les deux méthodes travaillent souvent ensemble. La zone de fermeture des barquettes étanches avec couvercle, par exemple, demande que la feuille épouse entièrement le moule : les fabricants ajoutent alors l'assistance d'air comprimé au vide.
Comment fabrique-t-on un moule de thermoformage ?
Les moulistes usinent en général les moules de thermoformage de faible épaisseur dans un bloc d'aluminium. Une seule surface de moule définit la forme de la pièce : la feuille se place soit dans un moule femelle, soit sur un moule mâle.
Comme l'aluminium conduit vite la chaleur, la barquette refroidit rapidement dans le moule et le cycle raccourcit. Par rapport à un moule d'injection en acier en deux parties, un moule de thermoformage a aussi une structure plus simple, et l'investissement en outillage est donc plus faible.
Que fait l'atelier de moules ?
L'atelier de moules transforme le plan technique en moule par usinage. Il perce ensuite les trous de vide, ajoute les canaux de refroidissement et ajuste le couteau de découpe sur le moule. Un fabricant qui a son propre atelier de moules peut corriger un problème repéré au stade de l'échantillon sans envoyer le moule à l'extérieur.
Échantillons et production d'essai
Avant la production en série, le moule passe par un essai. Pendant cet essai, l'équipe contrôle l'épaisseur de paroi, l'emboîtement du couvercle et l'empilage des barquettes. Le client teste ensuite les échantillons sur sa propre ligne de remplissage et en rayon ; la production en série démarre après validation.
Quelles matières peut-on thermoformer ?
Les matières les plus courantes pour le thermoformage d'emballages alimentaires sont le PET, le PP et le PS. D'autres thermoplastiques comme le PVC, le PE, l'ABS et le PLA peuvent aussi être mis en forme de cette façon.
| Matière | Propriété principale | Produit thermoformé typique | Température de formage (plage générale) |
|---|---|---|---|
| PET (APET) | Transparent comme le verre, rigide | Boîtes à salade, pots à dessert, blisters | Environ 100-160 °C, selon la source |
| PP | Résistant à la chaleur, souple, semi-transparent | Barquettes pour plats chauds et pour le micro-ondes | Environ 150-170 °C |
| PS | Se forme facilement, cassant | Plateaux, boîtes à couvercle à charnière | Environ 130-160 °C |
Les températures du tableau viennent de sources de fabricants de machines et de fournisseurs de feuilles : ce sont des plages générales. Chaque fabricant fixe la valeur réelle pour sa feuille et son moule pendant la production d'essai.
En emballage, c'est la température de service du produit qui départage le PP et le PET. Nous détaillons cette comparaison dans notre guide PP ou PET.
Thermoformage ou injection : quelle différence ?
Le thermoformage plaque une feuille déjà prête sur une seule surface de moule ; l'injection pousse du plastique fondu dans un moule fermé en deux parties. C'est pourquoi le thermoformage domine pour les barquettes et les plateaux à paroi mince, et l'injection pour les pièces épaisses et complexes.
| Critère | Thermoformage | Injection |
|---|---|---|
| Matière première | Feuille en bobine ou en plaques découpées | Granulés |
| Épaisseur de paroi | Mince, plus fine dans les angles car la feuille s'étire | Fixée par le moule, épaisseurs différentes possibles dans une même pièce |
| Tolérance dimensionnelle (valeur générale) | Environ ±0,3-1,5 mm | Environ ±0,05-0,2 mm |
| Structure du moule | Une seule surface définit la forme, surtout en aluminium | Deux parties, surtout en acier à outils |
| Coût du moule (relatif) | Plus faible | Plus élevé |
| Délai du moule à la production en série | Plus court | Plus long |
| Chutes de matière | Plus élevées, à cause des chutes de découpe | Plus faibles |
| Produits typiques | Barquettes alimentaires, couvercles, boîtes à œufs, blisters, plateaux | Bouchons à vis, seaux, caisses, pièces techniques |
En résumé, le thermoformage domine pour les emballages alimentaires minces et légers. Pour les pièces qui demandent un filetage, des parois épaisses ou des emboîtements précis, l'injection convient toutefois mieux.
Que sont les chutes de thermoformage et comment les recycle-t-on ?
Après la découpe, la partie en forme de grille qui reste entre et autour des barquettes s'appelle la chute de découpe, ou squelette. Le thermoformage produit ces chutes par nature, car le moule n'utilise pas toute la feuille.
Le taux de chutes dépend surtout du produit et de la disposition du moule. Une source, par exemple, situe les chutes de découpe typiques entre 20 et 40 % ; c'est là aussi une valeur générale.
Les fabricants broient les chutes dans un granulateur, puis les réintroduisent dans la production de feuille ou les confient à des entreprises de recyclage. Des chutes propres et homogènes redeviennent ainsi de la feuille. L'utilisation de matière recyclée dans les emballages au contact des aliments est toutefois soumise à des exigences réglementaires distinctes.
Le moyen le plus efficace de réduire les chutes intervient dès la conception. Bien répartir les empreintes du moule sur la largeur de la feuille et réduire l'espace entre elles permet, par exemple, de tirer plus de barquettes d'une même feuille.
Comment se déroule le développement d'un produit thermoformé sur mesure ?
Le développement sur mesure suit cinq étapes : plan technique, moule, échantillon, validation et production en série. Chaque étape repose sur le résultat de la précédente, et des informations claires sur les dimensions et l'usage dès le départ accélèrent donc le travail.
- Plan technique : les dimensions du produit, le poids de remplissage, le type de couvercle et la hauteur d'empilage figurent sur le plan.
- Moule : l'atelier de moules transforme le plan en moule aluminium et fixe le nombre d'empreintes.
- Échantillon : la production d'essai donne les premières barquettes ; l'équipe mesure l'épaisseur de paroi et la fermeture.
- Validation : le client teste l'échantillon sur sa ligne de remplissage, au réfrigérateur et en rayon.
- Production en série : après validation, la ligne passe en production régulière avec un plan de cartons.
Cette liste est un cadre général, car chaque produit a son propre calendrier. Consultez la page emballage sur mesure pour voir ce que Dipack réalise en fabrication sur mesure et quelles informations sont nécessaires pour un devis.
Vous développez une barquette thermoformée à vos dimensions ? Présentez-nous votre produit et votre volume mensuel : notre équipe revient vers vous au sujet du moule et des échantillons.
Demander un devis sur WhatsApp Formulaire de contactLe thermoformage chez Dipack
Dipack fabrique des emballages alimentaires par thermoformage depuis 2008. L'entreprise a démarré cette année-là à Istanbul sous le nom d'Onur Vakum, puis a été restructurée en Onursan Ambalaj en 2016.
La production en PET et en PP se fait dans notre usine de la zone industrielle organisée (OSB) de Dursunbey, à Balıkesir ; le siège se trouve dans l'OSB de Beylikdüzü, à Istanbul. Nous concevons les moules dans notre propre atelier et réalisons aussi des productions sur mesure avec des moules clients. Le site est certifié BRCGS, et nos produits sont livrés dans toute la Turquie et dans plus de 30 pays.
Au fil du temps, la gamme a dépassé 190 produits répartis en 20 familles. Les barquettes PP pour plats chauds, les boîtes à œufs et les boîtes à gâteaux, par exemple, sont toutes issues du même procédé. Consultez la page qui sommes-nous pour l'histoire de l'entreprise et le catalogue Dipack pour toutes les dimensions.
Thermoformage : questions fréquentes
Que signifie thermoformage ?
Thermoformage signifie mise en forme par la chaleur. Autrement dit, c'est le procédé de fabrication qui chauffe une feuille plastique et la met en forme sur un moule.
Quelle matière première utilise le thermoformage ?
La matière première est une feuille thermoplastique, livrée en bobine ou en plaques découpées. Les feuilles PET, PP et PS dominent dans l'emballage alimentaire ; le PVC, le PE et le PLA peuvent aussi être thermoformés.
Que fait une thermoformeuse ?
La machine chauffe d'abord la feuille, puis elle forme, découpe et empile les pièces. Les modèles alimentés en bobine enchaînent ces étapes sur une seule ligne.
Les façades de meuble thermoformées sont-elles la même chose que l'emballage thermoformé ?
Non. Les façades thermoformées (thermofoil en anglais) sont une finition de meuble : une presse chauffe un film PVC et le plaque sous vide sur un panneau MDF. Dans l'emballage, c'est la feuille elle-même qui prend la forme de la barquette ; les deux procédés n'ont en commun que la chaleur et le vide.
Qu'est-ce qu'un emballage formé sous vide ?
Un emballage formé sous vide est une barquette, un plateau ou un blister obtenu en aspirant sur un moule une feuille ramollie par la chaleur. C'est le type de thermoformage le plus courant ; pour les pièces qui demandent des détails fins, les fabricants ajoutent l'assistance d'air comprimé.
Les barquettes thermoformées sont-elles compatibles micro-ondes ?
C'est la matière qui le décide, pas le procédé. Les barquettes PP conviennent au réchauffage au micro-ondes, les barquettes PET non.
Pourquoi les moules de thermoformage sont-ils en aluminium ?
L'aluminium conduit vite la chaleur et s'usine facilement. La barquette refroidit donc vite dans le moule, et le moule est prêt plus tôt qu'un moule en acier.
Les emballages thermoformés sont-ils recyclables ?
Du point de vue de la matière, oui : le PET et le PP sont des thermoplastiques qui peuvent être refondus et retransformés. Le résultat dépend toutefois du système local de collecte et de tri ; le code inscrit sous la barquette (1 pour le PET, 5 pour le PP) facilite le tri.